对于糖浆的长期储存,请使用经过验证的热处理计划,例如 60.0°C 下 22 分钟、62.8°C 下 7.5 分钟、65.6°C 下 2.8 分钟或 68.3°C 下 1 分钟。 较低的温度需要大幅延长保持时间——例如,51.7°C 可能需要大约 470 分钟。该过程必须使整个糖浆体积均匀受热,并在整个保持期间维持目标温度。
巴氏杀菌是对时间和温度的控制,而不仅仅是一个加热步骤。 因此,商业糖浆生产需要保温加热罐、精确的数字温度控制、可靠的搅拌或循环系统,以及集成计时器,以确保每一批次的每一部分都得到所需的处理。
为什么糖浆需要受控的巴氏杀菌
耐糖酵母是主要关注点
当野生酵母进入混合物时,糖浆会迅速发酵。当使用酶促转化时,残留的面包酵母也可能保持活性。
巴氏杀菌通过将糖浆暴露在经过验证的热强度和保持时间组合中,来减少这些微生物。
整个批次必须符合计划要求
仅仅在罐内某一点达到目标温度是不够的。冷区、混合不均匀的区域或附着在罐壁上的糖浆可能受到的热处理比测量值要少。
这使得均匀的热传递、搅拌和温度测量对于可靠的加工至关重要。
所需的巴氏杀菌参数
等效的时间和温度计划
提供的基本计划如下:
| 产品温度 | 最低保持时间 |
|---|---|
| 60.0°C | 22.0 分钟 |
| 62.8°C | 7.5 分钟 |
| 65.6°C | 2.8 分钟 |
| 68.3°C | 1.0 分钟 |
| 51.7°C | 大约 470 分钟 |
这些计划应被视为工艺目标,而不是可互换的假设。所选的组合必须针对糖浆配方、批次大小、设备配置和灌装方法进行验证。
更高的温度意味着更短的停留时间
更高的加工温度可以减少所需的保持时间。例如,68.3°C 仅需约一分钟,而 60.0°C 则需要 22 分钟。
然而,更快的加工并不自动意味着总成本更低。较高的温度可能会增加加热需求、影响产品质量,或给泵、密封件、软管和液体传输组件带来更大的压力。
计时器应在批次达到温度后开始
通常不应在批次仍在加热时计算保持时间。工艺计时器应在定义的控制区或批次内达到相关产品温度后开始计时。
这种区别很重要,因为加热阶段可能会使部分糖浆处于所需的巴氏杀菌温度以下。
参数如何决定设备需求
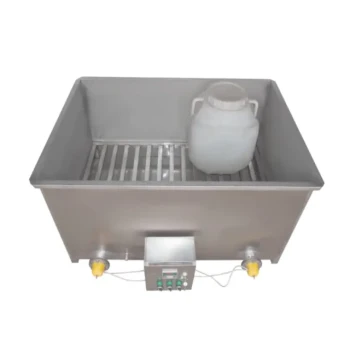
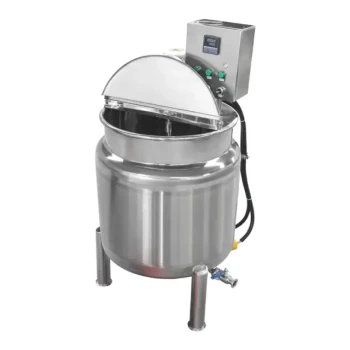
保温批次加热罐
商业运营通常需要一个夹套或其他受控的加热罐,能够将整个糖浆批次加热到选定温度。
保温层可减少热量损失,并在保持期间提高温度稳定性,特别是在大型罐体或较冷的生产环境中。
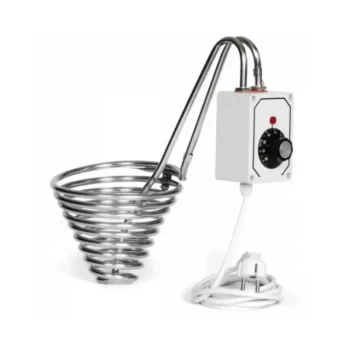
数字恒温器和温度传感器
数字恒温器应控制加热系统,而位置合理的温度传感器则监测糖浆本身。
传感器的位置很重要。仅测量夹套温度或罐壁温度并不能证明糖浆已达到所需的工艺温度。
集成工艺计时器
罐体应包括一个计时器,用于记录或控制达到目标温度后的所需保持时间。
对于分销商和经销商客户,集成计时器优于手动秒表程序,因为它提高了可重复性、记录性和操作的一致性。
搅拌或循环
糖浆可能具有粘性,尤其是在高浓度时。搅拌或循环有助于消除温度梯度,并降低部分批次处理不足的风险。
混合系统的选择应适合糖浆的粘度,并应避免过度的充气、起泡或机械应力。
卫生级液体传输组件
加热设备只是过程的一部分。泵、阀门、软管、管道和灌装设备也必须适用于温热的浓缩糖浆,并设计为易于卫生清洁。
设计不良的传输管线会产生残留糖浆沉积物,从而导致污染或阻碍流动。传输组件中的过热也会导致焦糊或产品变质。
冷却和灌装能力
巴氏杀菌后,糖浆应在受控的卫生条件下进行传输和灌装。工艺设计应防止加热后的二次污染。
因此,设备选择应考虑整个生产线:加热、保持、传输、必要时的冷却、灌装和容器密封。
围绕业务设计热处理工艺
批次处理适合多变的生产
当产品产量、糖浆配方或客户订单发生变化时,加热批次罐通常是合适的。它为处理多种包装尺寸或季节性需求的批发商、养蜂用品供应商和经销商提供了灵活性。
与完全连续的安装相比,批次系统也更容易清洁、修改和扩展。
连续系统适合高吞吐量
对于大批量、标准化的生产,连续式热交换器和保持管可能是合理的。此类系统可以提供受控的停留时间和快速的吞吐量。
它们也比基本的批次罐需要更精确的工程、流量控制、仪表、清洁程序和验证。
交付速度取决于罐容量以外的因素
快速完成订单需要充足的加热能力、可靠的泵、可用的备件以及不会造成长时间保持延迟的工艺。
对于商业采购,完整的产品组合不仅应包括罐体,还应包括兼容的传感器、控制器、搅拌器、泵、软管、阀门和灌装设备。
了解权衡因素
低温加工更温和但更慢
与高温工艺相比,在 60.0°C 下处理 22 分钟可能会减少热暴露,但它需要更长的罐体占用时间和更长的生产周期时间。
51.7°C 的计划特别慢,大约需要 470 分钟,除非有特定的产品质量原因,否则通常不适合正常的商业吞吐量。
高温加工提高了吞吐量但增加了热负荷
68.3°C 下一分钟的计划最大限度地减少了保持时间,但较高的温度可能会增加焦糊、质量变化以及液体传输设备压力的风险。
最好的计划不一定是时间最短的。它是既能达到微生物目标,又能保持糖浆质量并符合设备验证运行范围的计划。
巴氏杀菌不能保证无限期的货架稳定性
热处理减少了活酵母和其他微生物,但储存寿命还取决于卫生、糖浆浓度、水分活度、包装完整性、储存温度和巴氏杀菌后的污染控制。
因此,巴氏杀菌计划应作为整个储存和包装过程的一部分进行验证,而不是被视为独立的保证。
手动控制会产生可避免的变异性
依赖操作员来判断温度、开始计时或混合均匀性可能会产生不一致的批次。
对于可重复的商业供应,自动温度控制和记录的保持时间比非正式程序更可靠。
为您的目标做出正确的选择
根据所需的工艺计划和预期的生产量来选择设备包。
- 如果您的主要重点是可靠的长期储存: 使用经过验证的计划,例如 60.0°C 下 22 分钟或等效的高温计划,并配合均匀搅拌、精确传感器和卫生灌装。
- 如果您的主要重点是最大吞吐量: 考虑高温、短时间保持的工艺,例如 68.3°C 下 1 分钟,但首先要验证产品质量和设备兼容性。
- 如果您的主要重点是灵活的中小批量生产: 选择带有集成数字恒温器、计时器、搅拌器和兼容传输泵的保温批次罐。
- 如果您的主要重点是大批量标准化生产: 评估带有自动流量控制、停留时间监测和全面清洁能力的连续加热和保持系统。
- 如果您的主要重点是可靠的采购和快速交付: 指定完整的热处理包——包括控制器、泵、软管、阀门和灌装组件——而不是仅仅购买加热罐。
一个匹配得当、经过验证且有记录的热处理系统是实现稳定的糖浆质量、可靠的储存性能和高效商业交付的基础。
总结表:
| 产品温度 | 最低保持时间 |
|---|---|
| 60.0°C | 22.0 分钟 |
| 62.8°C | 7.5 分钟 |
| 65.6°C | 2.8 分钟 |
| 68.3°C | 1.0 分钟 |
| 51.7°C | ~470 分钟 |
通过可靠的巴氏杀菌确保糖浆的长期稳定性。在 HONESTBEE,我们提供全系列的热处理设备——从保温罐和精确的数字控制器到卫生泵和灌装系统——专为商业养蜂场和分销商量身定制。我们的一站式采购、快速响应和专业支持确保您获得适合您生产的经过验证的工艺。立即联系我们,升级您的热处理生产线。